通过式抛丸机能否用于喷漆前处理?工作原理、应用范围及注意事项详解
在金属工件喷漆生产过程中,表面预处理是影响涂层附着力、防腐性能和外观质量的重要环节。工件表面如果存在氧化皮、铁锈、旧涂层或其他杂质,即使后续使用质量较好的油漆,也可能出现漆膜附着力不足、起泡、脱落和锈蚀等问题。因此,在喷漆前选择合适的表面处理设备十分重要。
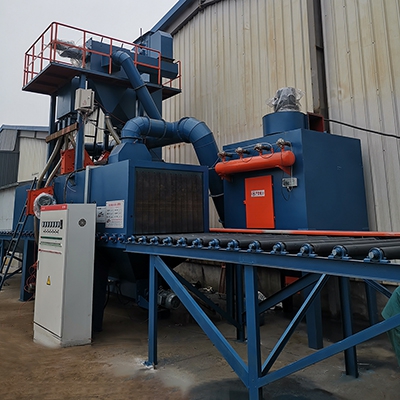
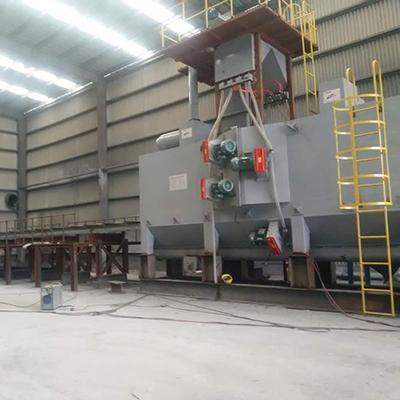
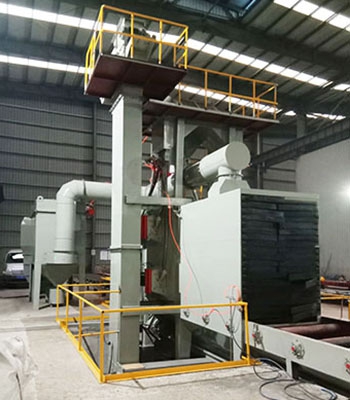
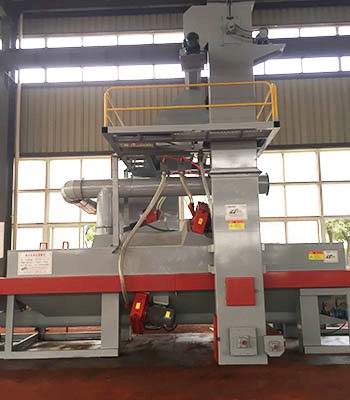
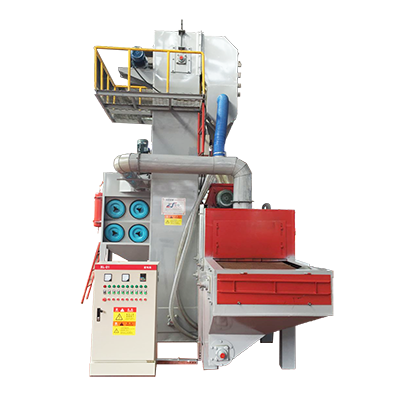
通过式抛丸机是一种常见的金属表面清理设备,广泛应用于钢结构、钢板、型材、工程机械零部件及其他金属制品的表面处理。那么,通过式抛丸机能否用于喷漆前处理?答案是可以,而且在钢铁工件的喷漆前处理中具有较高的应用价值。 不过,它主要适用于能够承受抛丸冲击、需要去除氧化皮和锈蚀并形成适当表面粗糙度的工件,并不能完全替代所有类型的喷漆前处理工艺。
下面从工作原理、适用工件、处理效果、工艺流程及设备选型等方面进行详细介绍。
一、通过式抛丸机为什么适合喷漆前处理?
通过式抛丸机通常利用抛丸器高速抛射钢丸或其他适用磨料,使磨料连续冲击工件表面,从而去除表面的氧化皮、锈层及部分附着杂质。
与人工打磨或局部手工除锈相比,通过式抛丸机能够实现连续化、批量化处理,尤其适合长度较大、数量较多或需要稳定表面处理质量的钢铁工件。
其适用于喷漆前处理,主要有以下几个原因。
1. 能够去除氧化皮和铁锈
钢板、钢型材及部分铸锻件在生产、储存和运输过程中,表面可能形成氧化皮、浮锈或锈蚀层。通过式抛丸机能够利用高速磨料冲击,将这些附着物清除,使金属表面更加洁净。
经过合理抛丸处理后,工件表面能够为后续底漆施工提供较好的基础。
2. 有助于提高涂层附着力
喷漆不仅要求工件表面洁净,还要求表面状态与所采用的涂料体系相匹配。抛丸处理能够在金属表面形成一定的微观粗糙度,有利于涂料润湿和机械咬合作用,从而改善涂层附着条件。
不过,表面粗糙度并不是越大越好。如果粗糙度过高,涂料可能难以充分覆盖表面峰谷,增加局部膜厚不足和早期锈蚀的风险。因此,需要根据底漆类型、涂层厚度和防腐要求确定合适的表面粗糙度。
3. 有利于提高批量生产效率
通过式抛丸机通常采用输送辊道、连续输送机构或其他通过式输送结构,使工件依次经过抛丸室完成处理。
这种方式适合钢板、钢管、钢结构型材及规则金属工件的连续加工,可以减少人工操作,提高生产节拍,并便于与喷漆线、烘干设备及其他生产环节衔接。
4. 便于形成标准化的前处理工艺
对于有明确质量要求的生产企业,可以通过控制抛丸速度、磨料种类、磨料流量、工件输送速度及设备维护状态,使处理效果保持在相对稳定的范围内。
如果进一步配合表面清洁度检查、粗糙度检测和涂装质量检验,就能够建立更加规范的喷漆前处理流程。
需要注意的是,抛丸机只能完成其设计能力范围内的表面处理工作,不能自动保证工件完全无油、无盐分、无粉尘,也不能保证任何涂料都能获得理想的附着效果。
二、通过式抛丸机适用于哪些喷漆前处理场景?
通过式抛丸机主要适用于钢铁材料及能够承受抛丸冲击的金属工件。具体应用需要根据工件材质、形状、尺寸和涂装要求确定。
1. 钢板喷漆前处理
钢板是通过式抛丸机常见的处理对象之一。在钢板加工、钢结构制造、设备外壳生产及工程机械制造过程中,钢板表面经常存在氧化皮、浮锈和其他附着物。
通过式抛丸机能够对钢板表面进行连续清理,并形成适合后续涂装的表面状态。
例如,在钢板预处理生产线上,工件可以依次经过抛丸清理、除尘、表面检查等工序,再进入底漆喷涂环节。
对于需要长期防腐的钢板,除了关注除锈效果,还应控制表面粗糙度和处理后的清洁程度,避免残留磨料或粉尘影响漆膜质量。
2. 钢结构与型材喷漆前处理
钢结构厂房、桥梁构件、建筑钢梁、钢柱及各种钢制支架,在喷漆前通常需要进行除锈处理。
通过式抛丸机能够用于处理适合设备尺寸和输送方式的工字钢、槽钢、角钢及其他钢结构型材。
其优势在于能够批量处理型材表面,减少人工打磨工作量,并提高不同工件之间的处理一致性。
不过,型材具有棱角、凹槽和复杂截面,磨料对不同位置的覆盖效果可能存在差异。因此,设备设计时需要考虑抛丸器布置、工件截面及输送方向,避免出现局部清理不足的情况。
3. 工程机械及设备零部件
挖掘机配件、装载机结构件、农机零部件、工业设备底座和钢制机架等,在制造过程中通常需要进行喷漆或防腐涂装。
对于尺寸、重量和结构适合通过式输送的工件,可以采用通过式抛丸机清除表面锈蚀和氧化皮,为后续底漆施工做好准备。
但如果工件存在薄壁结构、精密加工面、螺纹孔、密封面或容易变形的部位,需要评估抛丸冲击可能产生的影响。必要时,应采用遮蔽保护、调整工艺参数或改用其他处理方式。
4. 钢管及金属长材
部分通过式抛丸设备可以用于钢管、圆钢及其他长材的表面处理,适合后续需要喷漆或防腐涂装的工件。
这类应用需要根据工件截面、旋转方式和设备结构,确保磨料能够覆盖外表面,并尽可能减少处理死角。
需要注意,普通通过式抛丸机不一定适用于钢管内壁处理。如果工艺要求内外表面同时达到规定的清洁度,应选择具有相应功能的专用设备。
三、通过式抛丸机与其他喷漆前处理方式有什么区别?
在喷漆前处理中,常见方式包括抛丸、喷砂、手工打磨和机械打磨等。它们的适用场景有所不同。
处理方式
主要特点
适用场景
通过式抛丸
适合连续化、批量化处理,生产效率较高
钢板、型材、规则金属工件
喷砂处理
适应性较强,便于处理复杂形状及局部区域
大型结构件、复杂工件及现场处理
手工打磨
灵活,但劳动强度较大,处理一致性受操作影响
小面积除锈、局部修补
机械打磨
适合局部处理和焊缝清理
焊缝、边角及局部缺陷处理
如果企业生产的是大量钢板、钢型材或规则钢结构件,且需要稳定的处理节拍,通过式抛丸机通常具有较好的适用性。
如果工件形状复杂、存在较多凹槽,或者需要对局部区域进行精细处理,则可能需要结合喷砂、机械打磨等工艺。
四、通过式抛丸机用于喷漆前处理,需要控制哪些关键指标?
设备能够清理工件表面,并不意味着处理结果必然符合涂装要求。要获得稳定的喷漆质量,需要重点控制以下几个方面。
1. 表面清洁度
表面清洁度是判断除锈效果的重要指标。钢铁工件通常可以根据涂装规范或合同要求,采用相应的表面处理等级进行验收。
例如,部分钢结构涂装项目会采用 ISO 8501-1 中的 Sa 2½ 等级作为喷射清理后的验收要求。但具体等级应根据涂料体系、防腐设计和项目规范确定,并不是所有喷漆工件都需要采用同一标准。
2. 表面粗糙度
抛丸后形成的表面轮廓应与底漆要求相匹配。粗糙度过低,可能不利于部分涂层的附着;粗糙度过高,则可能增加涂层覆盖难度。
因此,建议结合涂料技术资料,明确所需的表面轮廓范围,并采用适当的检测方法进行确认。
3. 粉尘与磨料残留
抛丸处理后,工件表面可能残留粉尘、碎屑或磨料。若直接喷漆,这些杂质可能影响漆膜外观和附着性能。
因此,通常需要配置有效的除尘、吹扫或其他清洁措施,并检查孔洞、凹槽及边角位置,避免杂质残留。
4. 表面油污与可溶性盐
这是喷漆前处理中特别容易忽视的问题。
抛丸主要依靠机械冲击清除氧化皮和锈蚀,不能可靠地替代脱脂处理,也不能保证去除表面的可溶性盐分。
如果工件存在油脂污染,应根据实际情况安排脱脂清洗;如果用于高要求防腐工程,还应根据规范评估可溶性盐污染,并在需要时进行检测和处理。
5. 处理后的防锈时间
工件抛丸后,表面状态较为活跃。如果环境湿度较高,或者工件表面温度接近露点,可能很快出现闪锈。
因此,应尽可能缩短抛丸完成至底漆施工之间的等待时间,并根据环境温湿度、露点条件和涂料要求安排生产。对于处理后不能及时喷漆的工件,应制定适当的防锈和储存措施。
五、如何配置适合喷漆前处理的通过式抛丸机?
在选择设备时,建议从生产需求出发,而不是只关注抛丸机的外形尺寸或电机功率。
根据工件尺寸选择设备规格。 确认工件宽度、高度、长度、重量及输送方式。
根据处理要求选择抛丸能力。 结合工件锈蚀程度、氧化皮情况、目标清洁度和生产节拍确定抛丸器数量及相关参数。
关注除尘系统。 除尘效果会影响处理后的表面清洁程度和生产环境,应根据粉尘产生量合理配置。
考虑后续喷漆工艺。 如果抛丸机与喷漆线配套使用,需要协调输送速度、工件周转、表面检查和喷漆节拍。
确认设备的适用范围。 对于薄板、易变形工件、精密零件或非铁金属,应进行工艺评估,必要时先 进行试抛验证。
六、总结
通过式抛丸机完全可以用于喷漆前处理,尤其适合钢板、钢结构型材、工程机械结构件及部分钢管等金属工件的批量除锈和表面清理。它能够去除氧化皮和锈蚀,并形成适合后续涂装的表面轮廓,同时具有连续生产效率较高、处理效果便于标准化等优点。
但需要明确,通过式抛丸机主要承担机械清理和表面粗化任务,不能完全替代脱脂、可溶性盐处理、粉尘清除及后续涂装质量控制。
实际应用中,合理的工艺通常是:工件检查与必要的脱脂处理 → 通过式抛丸清理 → 除尘及表面质量检查 → 必要的污染物检测与处理 → 及时喷涂底漆。
只要根据工件材质、表面状态、防腐等级和生产节拍合理选择设备,并严格控制清洁度、表面粗糙度及处理后的等待时间,通过式抛丸机就能够成为喷漆前处理生产线中非常实用的核心设备。