通过式抛丸机的抛丸速度如何控制?——控制原理、调节方法及操作要点
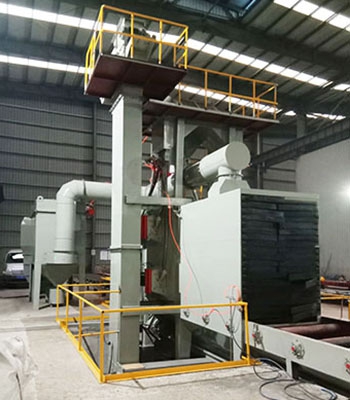
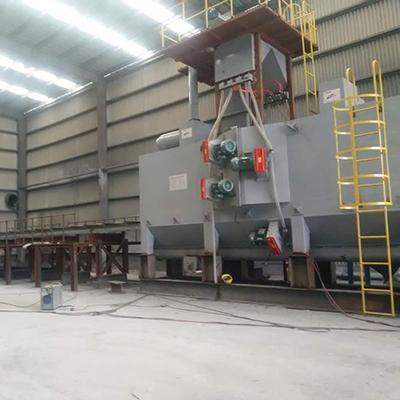
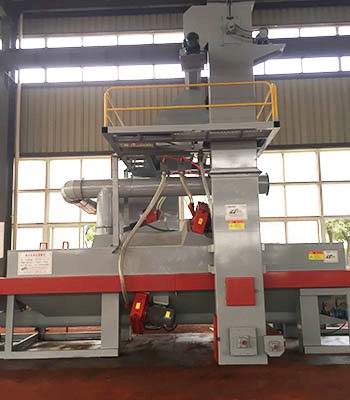
通过式抛丸机广泛应用于钢板、型钢、钢结构、钢管、铸件等工件的表面清理和除锈处理。设备的抛丸速度直接影响工件表面的清理效果、除锈等级、表面粗糙度以及生产效率。
在实际生产过程中,很多人会将抛丸速度理解为抛丸器叶轮的旋转速度。实际上,通过式抛丸机的抛丸速度主要涉及两个方面:一是钢丸从抛丸器中抛射出去的速度,二是工件通过抛丸室的输送速度。 两者相互配合,才能达到理想的表面处理效果。
一、通过式抛丸机的抛丸速度由哪些因素决定?
1. 抛丸器叶轮转速
抛丸器是通过式抛丸机的核心部件,其工作原理是利用高速旋转的叶轮,将钢丸加速后抛射到工件表面。
叶轮转速越高,通常钢丸的初始抛射速度越快,冲击工件的能量也越大。
抛丸速度主要受以下因素影响:
电机额定转速:决定抛丸器的基础动力。
变频器频率:通过改变电机运行频率,可以调节电机转速。
叶轮结构:叶片形状、数量及磨损情况都会影响钢丸的加速效果。
抛丸器状态:叶片、分丸轮、定向套等部件的磨损会影响抛射效率。
一般来说,抛丸器叶轮转速是影响钢丸抛射速度的重要因素。
2. 工件输送速度
通过式抛丸机通常采用辊道输送工件,工件在运行过程中经过多个抛丸器的覆盖区域。
输送速度越快,工件在抛丸室内停留的时间越短,单位面积接受钢丸冲击的次数通常越少。
输送速度越慢,工件接受钢丸冲击的时间越长,清理效果通常越充分,但生产效率会下降。
因此,输送速度需要根据工件材质、厚度、锈蚀程度以及表面处理要求进行调整。
3. 钢丸流量
钢丸流量是指单位时间内进入抛丸器并被抛射出去的钢丸数量,通常以 kg/min 表示。
钢丸流量越大,单位时间内冲击工件的钢丸数量越多,但并不意味着清理效果一定越好。
钢丸流量主要通过以下方式控制:
调节供丸阀门的开度。
调节供丸闸板或气动控制阀。
检查钢丸循环系统,保证提升机、分离器和螺旋输送机正常工作。
控制钢丸库存量和钢丸粒度,避免钢丸不足或混入过多粉尘。
如果钢丸流量不足,即使抛丸器转速较高,也可能出现清理不彻 底、表面处理不均匀等问题。
4. 抛丸器的定向套和分丸轮
定向套主要用于控制钢丸的抛射方向和抛射区域,分丸轮负责将钢丸均匀分配到叶片上。
这两个部件虽然不直接决定电机转速,但会影响钢丸的有效抛射范围和冲击效果。
如果定向套位置不正确,可能出现以下情况:
钢丸集中冲击工件某一区域。
工件表面出现清理死角。
抛丸器之间的抛射区域重叠不合理。
设备内护板局部磨损加快。
因此,调整抛丸速度时,还需要检查抛射方向和抛射覆盖范围。
二、通过式抛丸机如何调节抛丸速度?
实际生产中,通常采用以下几种控制方式。
1. 通过变频器调节输送辊道速度
这是常见、方便的调节方式。
通过式抛丸机的输送辊道电机一般配有变频器,可以通过控制面板调整运行频率,从而改变辊道转速。
例如:
变频器频率较低:辊道速度较慢,工件在抛丸室内停留时间较长。
变频器频率较高:辊道速度较快,工件通过抛丸室的时间缩短。
假设一台设备的输送速度调节范围为0.5~4m/min,可以根据工件表面情况选择合适的速度。
需要注意,这个范围只是部分设备的参考参数,实际应以设备铭牌和厂家说明书为准。相关设备资料也采用变频器调节辊道速度,以改变工件接受钢丸冲击的时间。
2. 通过变频器调节抛丸器电机转速
如果抛丸器采用变频调速电机,并且厂家允许调节叶轮转速,就可以通过变频器改变抛丸器的运行频率。
一般来说:
提高转速:钢丸抛射速度和冲击能量通常增加。
降低转速:钢丸冲击能量通常减小。
但是,需要特别注意:
不能随意提高抛丸器的电机频率。
抛丸器属于高速旋转设备,叶轮、叶片、主轴和轴承都有规定的工作转速。超过设计转速可能导致叶片损坏、转子失衡、轴承过热,甚至发生严重的机械事故。
因此,抛丸器转速需要按照设备制造商规定的范围进行调节,不能简单地认为频率越高,抛丸效果越好。
3. 通过供丸阀调节钢丸流量
供丸量也是控制抛丸强度的重要手段。
在设备运行正常的情况下,可以根据工件的表面清理要求,适当调整供丸阀开度。
钢丸量较小:冲击次数减少,清理能力可能下降。
钢丸量适中:钢丸覆盖较均匀,清理效率较高。
钢丸量过大:可能增加设备负荷,造成抛丸器过载和钢丸循环系统运行不稳定。
建议根据抛丸器的额定抛丸量进行调整,并观察电机电流、钢丸循环情况和工件表面质量。
三、如何根据不同工件调整抛丸速度?
不同工件对抛丸速度的要求不同,不能采用同一套参数处理所有产品。
工件类型
输送速度调整思路
抛丸控制重点
普通钢板
根据锈蚀程度调整
保证表面清理均匀
厚钢板
根据氧化皮情况调整
保证清理覆盖率
薄钢板
适当提高输送速度进行试验
防止过度冲击及变形
H型钢
根据截面和结构调整
注意翼缘、腹板及死角
钢管
根据管径和锈蚀情况调整
保证内外表面处理要求
铸件
根据形状和表面要求调整
注意复杂部位的清理效果
实际操作时,应先采用设备厂家推荐的基础参数,再根据工件的锈蚀程度、清洁度等级及表面粗糙度进行微调。
四、抛丸速度的实际调整方法和步骤
为了保证生产质量,建议按照以下流程进行调试。
第 一步:确定工件的处理要求
首先确认工件的材质、厚度、锈蚀程度,以及需要达到的表面清理等级。
例如,钢板表面只有轻微浮锈,与表面存在严重氧化皮的钢板,所需要的抛丸处理时间明显不同。
第 二步:检查设备运行状态
正式调节之前,检查以下部件:
抛丸器叶片是否磨损。
定向套和分丸轮是否正常。
钢丸是否充足,粒度是否符合要求。
输送辊道是否运行平稳。
除尘系统和钢丸分离系统是否正常。
第三步:设定初始参数
根据设备说明书,设置抛丸器正常运行参数、钢丸供给量和输送辊道速度。
不要一开始就将设备调到高速度或低输送速度。
第四步:进行试抛丸
选择一块具有代表性的工件进行试生产,观察工件经过抛丸室后的表面状态。
重点检查:
表面是否存在残余氧化皮。
是否有漏抛或清理不均匀现象。
工件表面粗糙度是否符合要求。
是否出现过度抛丸或表面损伤。
第五步:逐步优化参数
如果清理效果不理想,可以按照以下思路进行调整:
出现的问题
优先调整方向
工件除锈不彻底
降低输送速度,检查钢丸流量
表面清理不均匀
检查定向套、抛射角度及抛丸覆盖范围
抛丸强度不足
检查叶轮转速、钢丸粒度和供丸量
工件表面过度粗糙
检查钢丸粒度、冲击强度和处理时间
工件局部漏抛
检查工件位置和抛射区域
生产效率偏低
在保证清理质量的前提下适当提高输送速度
每次尽量只调整一个主要参数,完成试抛后再进行下一次调整,这样更容易找到参数组合。
五、抛丸速度与工件处理时间的关系
在通过式抛丸机中,工件在抛丸室内的停留时间非常重要。
例如:
假设抛丸室有效抛射长度为6米:
当输送速度为1m/min时,停留时间为6分钟。
当输送速度为2m/min时,停留时间为3分钟。
当输送速度为3m/min时,停留时间为2分钟。
实际有效抛射长度应根据抛丸器布置和钢丸覆盖区域确定。
从这个例子可以看出,输送速度越快,工件接受钢丸冲击的时间越短。因此,合理控制输送速度,是提高生产效率和保证清理质量的重要措施。
六、如何实现抛丸速度自动控制?
对于自动化程度较高的通过式抛丸机,可以采用PLC、变频器和传感器组成自动控制系统。
基本控制方式如下:
PLC控制抛丸器电机、输送辊道电机和供丸阀。
变频器根据PLC指令调节输送辊道速度。
电机运行状态和电流反馈至PLC。
根据工件宽度、厚度及工艺参数,调用预设生产配方。
通过设备运行监控系统,实时监测抛丸器、输送辊道及钢丸循环系统的工作状态。
对于不同规格的工件,可以建立不同的工艺参数数据库,实现一键调用生产参数,提高生产稳定性和产品质量。工业设备中也已有通过电子控制系统协调输送速度和磨料供给量的应用。
七、设备使用中的注意事项
抛丸器转速需要控制在厂家规定的安全范围内。
调整叶轮、叶片和定向套时,需要停机断电并确认设备完全停止。
不要仅靠提高电机频率来增加抛丸强度。
定期检查叶片磨损和叶轮动平衡。
保持钢丸粒度和清洁度稳定,及时清除粉尘及杂质。
调整输送速度后,需要重新检查工件表面处理质量。
八、总结
通过式抛丸机的抛丸速度控制,实际上是一个综合控制过程,主要包括三个核心参数:
抛丸器转速: 控制钢丸的抛射速度和冲击能量。
输送辊道速度: 控制工件在抛丸室内的停留时间。
钢丸供给量: 控制单位时间内参与抛丸的钢丸数量。
这三个参数需要相互配合,不能单独追求某一个参数大化。
我的建议是: 如果想提高通过式抛丸机的生产效率,优先优化输送辊道速度、钢丸流量和抛射覆盖范围,在保证工件清理质量的基础上提高输送速度,而不是盲目提高抛丸器转速。